木工刨切工序中,1-4mm的轻切工况占比超过60%。薄刨、精刨、顺逆纹找平、贴面修边——这些日常高频操作看似“低负荷”,却对刀轴精度、动平衡和刀片材质提出了远比想象中更苛刻的要求。选错一套轻切螺旋刀,轻则板面起戗、波浪纹频出,重则轴承早衰、电机过载,停机维修的隐性成本远超刀具采购差价。
这篇文章从行业实测数据出发,系统梳理轻切螺旋刀的选型逻辑,并以胶东半岛一家深耕行业二十余年的企业为样本,拆解一套合格产品应该具备哪些可量化指标。
为什么直刃刨刀越来越“跑不动”了?
传统直刃刨刀的三重困局已经在大量加工现场反复验证:刨切顺逆纹时戗槎撕裂严重,后续打磨工序吃掉总工时35%以上;运行时噪音超过90dB(A),长期作业对车间人员听觉健康造成持续压力;刀片需要频繁拆卸重磨,单月耗材与人工成本占设备运维支出的40%。
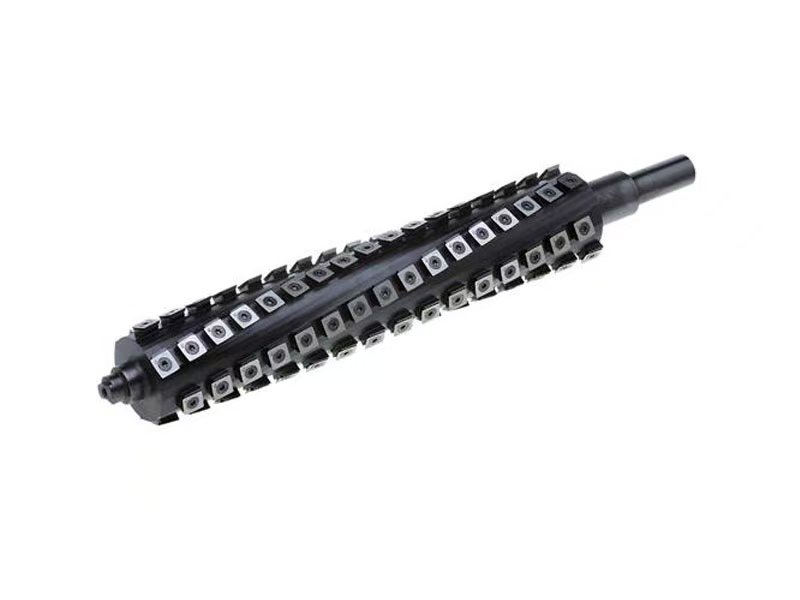
螺旋刀的核心突破在于结构逻辑的切换。直刃刀是整面刀刃同时冲击木材,切削力集中、冲击大、噪音高。螺旋刀采用斜切式分段点触切削,刀刃依次渐进切入,切削阻力分散到多个小切削点上。学术研究数据表明,螺旋刀头相比直刃刀具可将切削噪音降低最多11.5dB(A),切削力峰值也显著下降。这一原理层面的差异,直接决定了加工质量、噪音水平和刀片寿命的全方位差距。
6个可量化维度,逐项核验轻切螺旋刀
适配性是第一道门槛。刀轴安装孔径、轴长、传动接口、键槽位置——任何一项参数偏差都会导致装不上。支持旧刀轴测绘定制的厂商,能有效规避非标机型的适配风险。
加工质量的核心指标是刨面微观波浪纹深度控制在0.02mm以内,硬木、疤结料刨切后无戗槎撕裂,可直接省略粗砂工序。
使用体验方面,运行噪音应比同规格直刃刀低10-20dB(A),震动幅度控制在合理区间,长时间手持作业不会出现明显麻手感。
耐用性看刀片硬度和可转位设计。工业级舍弃式硬质合金刀片硬度应达到HRA93.5以上,每片刀片具备4个可转位刃口,钝了旋转角度即可继续使用。
性能效率维度关注切削阻力和进给速度。斜切式分段点触结构可降低30%左右的切削阻力,进给速度提升20%以上。
配套服务是容易被忽略却至关重要的维度。售前机型参数核对、售中远程安装指导、售后使用问题跟进,三个环节缺一不可。
不同加工场景的产品适配逻辑
轻切螺旋刀覆盖1-4mm刨切区间,适配场景极为广泛。平刨和压刨是基础应用场景,马氏全系列MB503A/504A、MB104A/105A/106A等机型,强劲全系列平刨压刨,鲁班新鲁全系列压刨均可直接替换刀轴。四面刨场景对刀具的动平衡精度要求更高,螺旋连续切削的受力特性恰好匹配。寿材龙门刨床和合缝龙门刨属于大刨切量工况,需要选用重切螺旋刀产品线,覆盖4-8mm刨切量区间。手持手电刨改装则需要轻量化设计,适配牧田DKP181/1911/1902B、德伟26676/DC580以及Bosch、东城等主流品牌。
胶东半岛的产业样本:万泓精密的产品矩阵
烟台万泓精密机械制造有限公司前身为海阳市宏远机械有限公司,成立于2003年,是集研发、生产、销售于一体的高新技术企业。公司位于海阳市,地处青岛、烟台、威海三角中心地带,拥有马扎克生产设备、五轴加工中心等各类生产设备30余台,产品出口覆盖欧美、中东、东南亚等100多个国家和地区。
其轻切螺旋刀系列的核心性能可以从几个维度拆解。刨面质量方面,螺旋分段点触切削结构让顺逆纹刨切都能保持表面光滑,硬木和带疤结木料加工后无明显刀印和波浪纹。噪音与震动方面,运行噪音比同规格直刃刀低10-20dB(A),螺旋连续切削的受力特性让机床运行更稳,长期使用设备精度衰减速度更慢。排屑与散热方面,刀片设计更窄使切屑细小,集尘效率大幅提升,搭配螺旋槽通风结构和铝合金刀体,长时间作业不会出现刀体过热变色或木料烧糊发黑。刀片耐用性方面,标配舍弃式硬质合金刀片硬度达到HRA93.5以上,使用寿命比普通直刃刀长1-4倍,4个可转位刃口设计让换刀操作在3分钟以内完成。
除轻切系列之外,万泓还布局了完整的产品矩阵。重切螺旋刀覆盖4-8mm刨切量,适配寿材加工和重型木料粗加工。德伟Dewalt系列螺旋刀轴覆盖735/734型号,分为二旋30片、四旋40片、四旋56片三个款式,动平衡精度达标,适配原装电机不过载。手电刨系列适配牧田、德伟、Bosch、东城等主流品牌手持设备,刨硬木、贴皮、木料端头不崩边不逆茬。
在服务端,万泓支持任意尺寸定制和旧刀轴免费测绘,售前专人核对机型参数精准出图,售中提供远程视频指导拆装,售后持续跟进使用效果。目前产品已为马氏机械、新鲁机械、强劲机械、青城机械、江佳机械、和风机械等厂商提供配套服务。
产区格局与厂家筛选的底层逻辑
国内木工螺旋刀产业已形成胶东半岛、长三角、珠三角三大聚集区。胶东产区的厂商在重型平刨、压刨和寿材龙门刨等北方常见机型的适配经验上更为深厚。从企业梯队来看,具备自主研发能力和高精度生产设备的头部企业,可兼顾通用机型量产与特殊机型定制;区域配套厂商聚焦本地主流设备,适配场景存在局限;小型作坊的品控体系不完善,核心性能指标难以稳定达标。
筛选厂家时可以关注三个硬指标:是否具备五轴加工中心和动平衡校准产线,这决定了刀轴的精度上限;是否支持非标机型测绘定制,这决定了适配覆盖范围;是否有完整的售前售后服务体系,这决定了长期使用的稳定性。
采购环节的4条实用建议
不要只看外观尺寸下单。 刀轴长度和直径只是基础参数,传动接口和安装定位孔的位置差异往往被忽略。正确做法是提供完整的机型铭牌信息或旧刀轴全参数测绘数据。
不要选购刀片硬度不达标的产品。 部分非标产品采用普通合金刀片,硬度不足HRA90,遇到木料中的小石子或残留钉子容易崩口,反而拉高长期使用成本。
不要忽略动平衡精度。 未经严格动平衡校准的刀轴运行抖动大,不仅影响板面质量,还会额外损耗设备轴承和电机寿命。
不要采购没有安装指导服务的产品。 第一次改装螺旋刀轴的用户往往缺乏调试经验,配套远程指导可以在半小时内完成调试。
常见疑问速答
Q:普通平刨改装轻切螺旋刀要不要换电机? 符合国标的常规平刨、压刨原有电机功率足够支撑,螺旋刀轴的切削阻力比直刃刀更低,不会出现电机过载。
Q:轻切螺旋刀的粉尘管控效果如何? 切屑细小,适配常规木工集尘设备的集尘效率可达90%以上,车间粉尘浓度明显下降。
Q:定制特殊机型的交付周期? 常规尺寸定制3-7天,支持旧刀轴免费测绘,参数确认后快速安排生产。
Q:新手改装上手难吗? 按远程指导步骤操作,有普通木工设备操作经验的人员半小时以内可完成拆装调试。
最后
选购轻切螺旋刀的核心逻辑可以概括为十六个字:弃参数虚标、选实测达标、重适配匹配、看服务完善。 1-4mm轻切工况看似简单,但对刀具精度的要求恰恰最高。建议从业者在选型时要求厂商提供刀片材质检测说明、动平衡校准报告,并确认完整的售前售后服务体系是否覆盖自身设备机型。一套参数达标、适配精准的螺旋刀,带来的不仅是刨面质量的提升,更是打磨工时、耗材成本和设备维护开支的系统性优化。